挤出机与喷嘴堵塞是FDM 3D打印中最频繁出现的故障之一。它的棘手之处在于,同样的“不出料”症状背后,可能隐藏着完全不同的原因——温度不对、齿轮打滑、热蠕变、耗材受潮,甚至是喷嘴已经磨损。如果不对症下药,反复疏通往往只是暂时缓解,问题很快会再次出现。
现在按照“先判断、再定位、后处理”的思路,梳理挤出系统堵塞的常见原因与对应的解决方法。
一、先搞清楚:堵在哪里?
在动手拆卸之前,有一个简单但高效的判断步骤:将喷嘴加热到正常打印温度,手动缓慢挤出50–100mm耗材。
- 如果耗材完全推不动,或挤出量明显偏细、断断续续,堵塞在热端或喷嘴。
- 如果能正常挤出,但打印中反复出现“咔咔”跳齿声,问题更可能在挤出机齿轮、耗材路径或回抽参数上。
- 如果打印开始正常,15–45分钟后才停止出料,则高度指向热蠕变(heat creep)。
挤出机发出有节奏的咔咔声,本质上是步进电机在过高背压下失步——它还在尝试推动耗材,但前方阻力已经超出了它能克服的极限。
二、热端与喷嘴堵塞:原因与处理
原因1:温度设置不当
温度过低时,耗材在喷嘴内无法充分熔融,黏度过高,挤出阻力急剧增大,最终在喷嘴内部形成堵塞。温度过高则走向另一个极端——耗材在热端内长时间受热会发生降解和碳化,碳化颗粒逐渐聚集,同样会堵住流道。
不同材料的适宜温度差异显著。以常用的PLA和PETG为例,PLA建议喷嘴温度在205–215℃,PETG则需要230–245℃。使用通用参数而不查具体材料的要求,是新手最常踩的坑之一。
处理方式: 确认切片软件中的材料类型与实际耗材一致,按照耗材供应商推荐值设定温度。如果怀疑已有轻微碳化,先用通针在高温下疏通,再执行冷拔。
原因2:热蠕变
热蠕变是指加热块的热量向上传导到了本应保持较低温度的散热区域(heat break以上),导致耗材在尚未到达熔化区时就提前软化、膨胀,在冷端形成“塞子”。这种堵塞通常发生在打印进行到15–45分钟之后——前几层还正常,随着热量持续向上累积,冷端的耗材逐渐软化并卡死。
热蠕变的核心诱因是散热不足。热端散热风扇停转、风道被碎屑堵塞、风扇转速下降,都会让热量无法及时排出。
处理方式: 检查热端散热风扇是否常转、风道是否对准散热片。如果风扇本身正常但打印环境温度过高(例如封闭机箱内打印PLA),打开舱门通风即可显著改善。回抽距离过大也会加剧热蠕变——过长的回抽会把已经软化的耗材拉入冷端,形成冷塞。直驱挤出机的回抽距离建议从0.6–1.2mm起步,远程挤出机从3–6mm起步,不宜盲目增大。
原因3:杂质与碳化残留
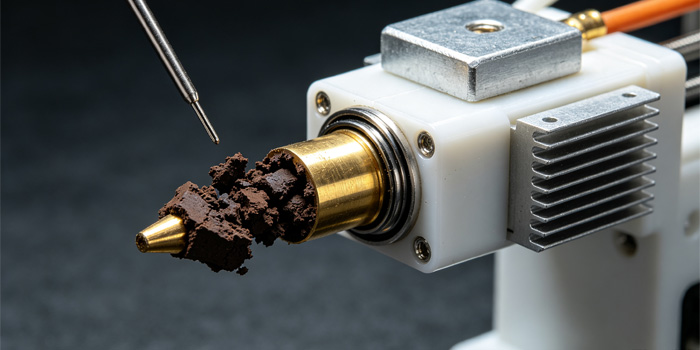
频繁更换材料、使用含杂质的低价耗材、或打印过碳纤维/木质等填充耗材后,热端内部会逐渐积累碳化残留和异物颗粒。这些残留物不断缩小流道截面积,最终导致堵塞。
处理方式:冷拔(Cold Pull)是清理热端内部残留最有效的手段之一。 以PLA为例,操作流程为:将喷嘴加热至240℃左右,手动挤出约10cm耗材使流道充满熔融材料;然后让喷嘴降温至90–110℃区间,此时耗材已凝固但仍保持一定韧性;最后以一次平顺而坚定的动作将耗材拉出——冷却收缩的耗材会带出附着在内壁上的碳化残留。
如果冷拔后耗材末端仍有大量黑色杂质,剪掉污浊部分,重复操作直到拉出的耗材尖端干净为止。
原因4:喷嘴磨损
黄铜喷嘴在使用碳纤维、金属粉末等研磨性耗材时磨损速度很快。磨损不仅会改变喷嘴孔径(通常变大),还会让孔口形状变得不规则,影响出料的一致性。当磨损严重到一定程度时,内部粗糙的表面会更容易挂住熔融材料,形成难以清除的堵塞。
处理方式: 打印研磨性材料时建议使用硬化钢喷嘴。黄铜喷嘴作为预防性维护,建议每3–6个月更换一次;硬化钢喷嘴寿命更长,可达12个月左右。如果喷嘴已经出现明显的出料偏斜或孔径不均,疏通的意义不大,直接更换更为可靠。
三、挤出机堵塞:原因与处理
原因1:齿轮打滑与磨损
挤出机齿轮(驱动轮和惰轮)负责“咬住”耗材并向下推送。当齿轮齿槽被耗材碎屑填满、齿牙磨损变钝,或压紧弹簧张力不当,齿轮就无法有效咬合耗材——表现为齿轮转动但耗材不动,或者耗材表面被啃出深槽后变得过细,无法正常通过后续路径。
处理方式: 拆开挤出机,用毛刷或气吹清理齿轮齿槽中积存的耗材粉末。检查齿牙是否有明显磨平或破损,磨损严重则更换齿轮组件。压紧张力需要调至“能稳定送料但齿痕不至于咬穿耗材”的程度。
原因2:耗材在挤出机内软化变形
这一问题的根源往往在机箱温度,而非挤出机本身。打印PLA、PETG等低耐温材料时,如果封闭机箱内温度过高(夏季尤其常见),耗材在进入挤出齿轮区域时就已经软化,被齿轮挤压后变形、卡死在进丝通道中。
TPU等柔性材料则天然容易在挤出机齿轮处被压扁——它们的硬度不足以抵抗齿轮的咬合压力,过大的压紧力会把耗材压成椭圆形甚至碾碎。
处理方式: 打印PLA、PETG时打开机箱舱门,夏季可配合空调降低环境温度。打印TPU时应调慢打印速度、减小回抽距离、降低齿轮压紧力,并尽量使用近端直驱挤出。硬度低于85A的极软TPU,很多打印机并不适合直接打印,强行使用容易反复堵料。
原因3:耗材线径异常或受潮
耗材线径超出1.75±0.02mm的公差范围时,偏粗的部分无法顺利通过挤出路径,偏细的部分则容易在齿轮处打滑。PETG和尼龙等材料吸湿性强,受潮后在热端内水分剧烈汽化,产生气泡和蒸汽压力,既影响出料连续性,也会在喷嘴内部留下碳化残留。
处理方式: 用卡尺实测耗材线径,偏差过大的批次直接更换。吸湿性材料应密封保存于干燥环境中,打印前用干燥箱在60–65℃下烘干4–6小时。
四、预防优于疏通
堵塞问题的最佳解决方案,是让它不发生。
温控方面, 严格按材料设定喷嘴温度,换料时执行“预热—挤出余料—分段退料”的完整流程。不要把PETG的打印温度套用在PLA上,反之亦然。
散热方面, 定期检查热端风扇的运转状态。风扇不会突然坏掉——它通常是逐渐减速的,在完全停转之前就已经开始影响散热效果。每次更换喷嘴或清理热端时,顺手确认风扇转动顺畅、风道无堵塞。
耗材管理方面, 开封后的耗材尽量真空密封保存,干燥剂定期更换。打印前花一分钟检查线径和表面是否有灰尘附着,比打印两小时后堵头再拆卸要省事得多。
回抽参数方面, 回抽距离和速度都应在“刚好消除拉丝”的范围内取最小值。直驱挤出机从0.6–1.2mm起步,远程挤出机从3–6mm起步,每次只调整一个参数,观察效果。回抽过大带来的问题,往往比拉丝本身更难处理。
挤出机与喷嘴堵塞看起来是同一个“不出料”的症状,但背后的原因分布在温控、机械、材料和参数四个维度上。掌握“手动挤出测试”这个快速判断手段,配合冷拔这一核心清理方法,再在温度、散热、耗材管理和回抽参数上做好日常管控,绝大多数堵塞问题都可以在十几分钟内定位并解决,而不必反复拆卸热端。
