在3D打印过程中,支撑结构扮演着至关重要的角色——它们为悬垂、桥接和复杂几何形状提供必要的物理支撑,确保每一层材料都能在稳定的基础上逐层堆积。然而,支撑结构本身也是打印过程中最容易出问题的环节。常见的支撑相关故障可归纳为以下三类:
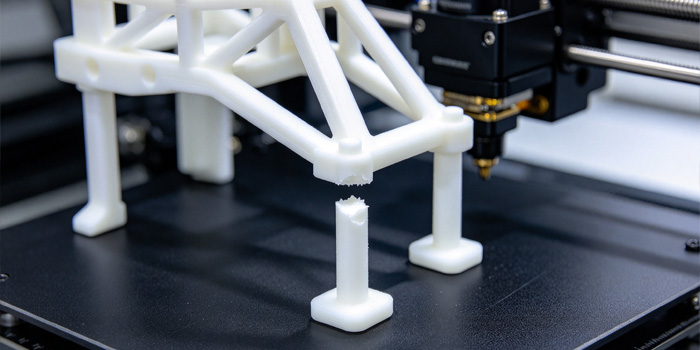
- 支撑断裂:支撑柱在打印中途折断,导致后续图层无法正常成型,模型出现断层或变形。
- 支撑缺失:部分支撑未能被打印出来,打印平台上出现光滑底座而无支撑结构,后续模型悬空区域失去依托。
- 模型与支撑分离异常:支撑与模型之间接触不良导致模型脱落,或支撑与模型过度融合导致拆除困难。
这三类问题在光固化(SLA/DLP/LCD)和熔融沉积成型(FDM)两种主流工艺中均有发生,但其成因和应对策略各有侧重。支撑断裂与支撑缺失虽然表现相似,但前者通常与切片参数和机械稳定性有关,后者则更多源于吸力突变或切片文件异常。以下从成因分析出发,按工艺分类提出系统性的解决方案。
一、支撑断裂的成因与解决方法
1. 光固化打印中的支撑断裂
光固化打印中,支撑断裂是最常见的故障之一。其根本原因可归为三大类:树脂参数设置不当、支撑参数设置不足以及Z轴机械问题。
树脂参数设置问题:曝光时间不足是导致支撑断裂的首要因素。若一般层的曝光时间不够,支撑结构在层间无法获得足够的固化强度,在离型膜剥离时极易被拉断。解决方法是在官方推荐参数基础上将正常层曝光时间增加约10%。升降速度过快同样会产生问题——模型层与离型膜分离时速度太快会产生巨大的瞬时剥离力,可能导致支撑点脱落。建议将升降速度降低至40mm/min。灭灯延迟时间不足也是一个容易被忽视的因素,适当延长灭灯延迟时间可以让树脂在每层曝光后更充分地固化,从而获得更高的层间结合力。
支撑参数设置问题:支撑的中间直径是支撑的“脊柱”,直径越细越容易折断或丢失。支撑密度过低则会导致孤岛图层无法被有效支撑。建议将支撑密度提升至70%以上,同时适当增加中间直径。此外,顶部接触深度和上下端直径的配比也至关重要——接触深度不足时,支撑容易在剥离力作用下被切断;而上下端直径作为支撑的“关节”,如果连接不好同样容易断裂。
Z轴机械问题:Z轴轴承套筒堵塞或Z轴需要润滑会导致升降运动不平稳,间接造成支撑断裂。应定期对Z轴进行干式清洁并使用适当的润滑剂进行润滑。
2. FDM打印中的支撑断裂
FDM工艺中支撑断裂的原因有所不同。FDM支撑断裂通常表现为支撑柱过于细弱、支撑密度不足以承受喷头经过时的机械振动,或者打印速度过快导致支撑结构在尚未充分冷却时就被后续动作干扰。
解决方案包括:
- 增加支撑密度:对于Grid和Snug类型支撑,减小图案间距;对于Organic(树状)支撑,增加分支密度。
- 降低支撑打印速度:在切片软件中将支撑的打印速度适当降低,给予支撑结构充分的冷却和固化时间。
- 在支撑底部添加Brim:在支撑底部增加Brim(底边),可以有效增加支撑与打印平台的附着力,防止支撑在打印过程中倾倒或移位。
- 更换支撑图案:默认的直线(Rectilinear)图案最容易拆除但强度最低;直线网格(Rectilinear Grid)图案更坚固,不易在打印中折断;蜂窝(Honeycomb)图案则兼顾了强度和一定的可拆除性。
二、支撑缺失的成因与解决方法
支撑缺失与支撑断裂虽然在表象上相似,但成因有本质区别。支撑缺失通常不是由于支撑断裂后消失,而是从一开始就未能被打印出来——打印平台上出现干净光滑的底座,但支撑结构完全没有生成。
1. 主要原因
吸力突变:在光固化打印中,当打印截面积突然大幅变化时,离型膜与固化层之间的吸力会急剧增加,可能导致细小支撑在这一瞬间被“扯掉”而未能继续成型。
切片文件问题:切片软件在生成支撑路径时可能出现异常,某些支撑在某层之后突然消失,导致后续图层失去支撑基础。
2. 排查与解决方法
第1步:检查切片文件。在切片软件中逐层检查支撑是否正常显示。具体操作是:点击“切片”按钮后,通过滑动条检查底层之后的第一层(例如底层数量设为6时检查第7层),确认支撑是否在该层正常出现。
第2步:调整树脂参数。确认树脂配置参数正确,必要时根据官方参数文件进行调整。适当调整灭灯延迟时间,确保每层固化更加稳定。
第3步:调整支撑底座设置。在切片软件的支撑设置中切换到“底座”选项,将底座厚度和底座高度设置为相同值,以增强支撑在平台上的附着稳定性。
第4步:验证网格完整性。在添加支撑之前,使用网格修复工具检查模型是否存在孔洞、非流形边或破损区域。Meshmixer的Inspector工具可以发现孔洞和破损区域,Blender可以选择非流形边并重新计算法线。网格问题可能导致切片软件无法正确生成支撑路径。
三、模型与支撑分离异常的解决方法
模型与支撑的分离问题实际上包含两个相反的极端:一是接触不足导致模型在打印中脱落,二是接触过度导致打印后无法拆除。理想的支撑设置应该在两者之间取得平衡。
1. 接触不足——模型脱落
当支撑与模型的接触面积或接触深度不够时,模型在打印过程中可能从支撑上脱落。在光固化打印中,这通常表现为模型部分区域变形、缺肉,严重时整个模型从支撑上掉落,打印平台上只剩下基筏和支撑。
解决方法:
- 增大接触直径:光固化打印中,建议将接触直径从默认的0.3mm增加到0.6mm,以增大支撑与模型之间的接触面积。
- 加深接触深度:确保接触深度足以在成型平台和离型膜之间的拉伸中占据优势。但需注意,过深的接触深度会在拆除支撑时留下明显痕迹。
- 调整模型摆放角度:将模型旋转至30°–45°角度,可以有效减小每层的截面积,从而降低剥离力,减少支撑脱落的风险。
- 增加支撑数量:在悬垂区域增加支撑点,分散受力,避免单个支撑点承受过大拉力。
2. 接触过度——拆除困难
当支撑与模型过度融合时,拆除支撑会变得非常困难,甚至可能损坏模型表面。在FDM打印中,这通常是由于Z距离设置过小所致。
关键参数调整:
- Z距离(接触Z距离) :这是支撑与模型之间的垂直间隙,以层高的倍数表示。对于0.2mm的层高,推荐设置为0.20–0.30mm(即1.0–1.5倍层高)。设置过小会导致支撑与模型融合,设置过大则会导致悬垂面下垂或表面质量下降。
- XY分离距离:这是支撑与模型之间的水平间隙。推荐值为0.8–1.2mm,对于大多数材料都适用;对于小型细节特征,可以适当增大此值以避免不必要的支撑。
- 接触面密度:设置为75%–100%可以获得干净的表面。使用标准耗材时,可将接触面密度降低至50%–75%,以便于拆除。接触面层数建议设置为2–4层,以确保接触的一致性。
- 使用可溶性支撑材料:对于特别复杂或精细的模型,可以使用PVA(水溶性)或HIPS(柠檬烯可溶)等可溶性支撑材料作为接触面。PVA支撑可以在水中浸泡数小时后干净分离。
3. 支撑拆除技巧
拆除时机:打印结束后应尽早拆除支撑,建议在2小时内完成。对于易吸水的PA类耗材尤其需要注意,支撑受潮变软后会变得更难拆除。
手动拆除方法:优先使用尖嘴镊子夹住支撑根部,配合斜口钳沿受力方向轻缓掰断。对难以触及的微小支撑点,可用0.3mm精密刀片以30度角贴面刮除,避免反复刮擦造成表面划痕。
加热辅助:对于FDM打印的顽固支撑,可使用吹风机或热风枪以低温档加热,使支撑材料软化后更容易拆除,但需注意温度不要过高以免模型变形。
四、参数优化与预防策略
1. 关键参数速查表
| 参数 | 光固化推荐值 | FDM推荐值 | 说明 |
| 支撑密度 | ≥70% | 主体10–15%,接触面75–100% | 密度越高支撑越牢固但越难拆除 |
| 接触直径 | 0.6–1.0mm(视设备尺寸) | — | 小型设备取下限,大型设备取上限 |
| Z距离/接触深度 | 0.4–0.8mm | 0.20–0.30mm | 需根据材料和层高微调 |
| XY分离距离 | — | 0.8–1.2mm | 小特征可适当增大 |
| 接触面层数 | — | 2–4层 | 过多会增加拆除难度 |
| 曝光时间 | 官方推荐值+10% | — | 光固化专用 |
| 升降速度 | ≤40mm/min | — | 光固化专用 |
2. 模型朝向与设计优化
合理的模型摆放可以显著减少支撑问题的发生。将模型倾斜30°–45°可以减小每层的截面积,从而降低离型膜剥离力对支撑的冲击。此外,应尽量避免孤立的支撑塔和过于稀疏的支撑结构,可以通过减小图案间距或增加分支密度来增强支撑的稳定性。
在模型设计阶段,遵循45度悬垂规则——悬垂部分与垂直方向夹角小于45度时可以不使用支撑打印。对于超过45度的悬垂区域,可以尝试通过旋转模型朝向、拆分模型为多个零件分别打印后再组装等方式来减少对支撑的依赖。
3. 环境与设备维护
支撑结构的稳定性还受到打印环境的影响。应确保设备存放在温湿度适宜的环境中,避免因环境波动导致树脂性能变化或耗材吸湿。定期清洁和润滑Z轴、检查离型膜状态、确保光源输出稳定,都是预防支撑问题的必要维护措施。
总结:
3D打印中模型与支架分离、支撑结构缺失或断裂是涉及多方面因素的系统性问题。从成因来看,树脂/耗材参数设置不当、支撑结构设计不足、切片文件异常、机械精度下降以及模型摆放不合理都可能导致支撑失效。解决问题的关键在于建立系统化的排查思路:首先确认切片文件是否正常,其次检查参数设置(曝光时间、支撑直径、密度、接触参数),再次排查机械硬件问题,最后从模型设计和摆放角度寻找优化空间。
在实际操作中,不同工艺(光固化与FDM)的侧重点有所不同,但核心原则是一致的——在支撑强度与可拆除性之间找到最佳平衡点。通过合理的参数调整、科学的模型朝向、适当的支撑类型选择以及规范的设备维护,绝大多数支撑相关问题都可以得到有效解决。
