在3D打印中,尖端、塔尖、天线、细柱、针状结构等部位非常容易出现变形。常见表现包括尖端卷曲、翘起、融化堆积、拉丝、毛糙,甚至断裂缺失。这类问题不仅影响模型外观,还可能破坏装配精度和结构强度。要解决它,关键在于理解尖端变形的成因,并从切片参数、硬件环境和模型设计三个层面系统调整。
一、尖端变形的常见表现
尖端变形通常有以下几种形态:
- 卷曲或翘起:尖端向上或向一侧弯曲,像被拉拽过。
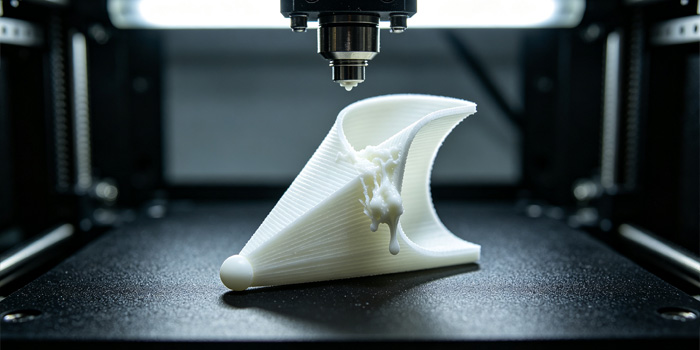
- 融化或堆积:尖端变成一团“疙瘩”,材料堆积、塌陷。
- 拉丝或毛糙:尖端附近出现细丝、须状物,表面不光滑。
- 断裂或缺失:尖端过细,层间粘合不足,打印中途断裂。
不同表现对应不同原因,诊断时可以先观察现象,再针对性调整。
二、根本原因:热积累与冷却失衡
尖端变形的核心矛盾是局部热量输入与散出不平衡。
尖端体积小、层面积小,喷头在极短的时间内反复经过同一区域,热量高度集中。如果冷却不及时,后续挤出的材料会“烫软”已经成型的部分,导致尖端塌陷、堆积。同时,材料冷却时会发生收缩,外层冷却快、内层冷却慢,收缩应力会将脆弱的尖端拉拽变形。
此外,以下因素也会加剧问题:
- 切片参数不当:打印速度过快、喷嘴温度过高、冷却风扇不足、未启用最小层时间、回抽设置不合理。
- 模型几何与摆放:尖锐直角、朝上的细尖、层面积突变,都会让热量更集中。
- 硬件与环境:风扇风道遮挡、环境温度波动、挤出机压力不稳。
- 材料特性:不同材料对冷却和收缩的敏感度差异很大。
三、诊断:根据现象定位原因
如果尖端出现卷曲或翘起,通常是因为冷却不均匀,外层冷却快于内层,热收缩应力将脆弱的尖端向上或向一侧拉拽。
如果尖端出现融化或堆积,往往是局部过热、冷却严重不足造成的。喷头在极小的区域内反复移动,热量无法及时散出,导致材料堆积成团,甚至塌陷。
如果尖端出现拉丝或毛糙,多与回抽设置不当、挤出压力不稳有关。喷嘴在尖端移动时容易拖拽出细丝,使表面变得不光滑。
如果尖端出现断裂或缺失,则可能是层间粘合不足,加上尖端本身过细、应力集中,打印中途发生断裂。
四、解决方法
1. 切片软件优化(最有效)
这是解决尖端变形的首选方法。
- 开启“最小层时间”:这是核心设置。强制喷头在打印每一小层后暂停一段时间,让材料充分冷却。建议设置在 5—15秒,具体取决于耗材和模型大小。
- 降低打印温度:减少热量输入。例如 PLA 可从 210°C 降至 195—200°C;PETG 可从 240°C 降至 230°C 左右。
- 显著降低打印速度:尤其是尖端区域。建议外壁/尖端速度降至 30mm/s 以下。
- 优化冷却风扇:PLA 通常可全速冷却;PETG 建议 50%—70%,避免层间粘合下降;ABS/ASA 则不宜强冷却。
- 启用并优化回抽:减少拉丝和材料堆积。建议回抽距离 1—2mm,回抽速度 30—40mm/s(直驱挤出机可适当减小)。
- 调整“最小挤出量”或“尖端回避”:部分切片软件可自动减小尖端区域的挤出量,防止堆积。
- 适当降低层高:更小的层高有时能改善细节,但需配合冷却调整。
2. 硬件与环境调整
- 检查冷却风扇风道:确保风道无遮挡,风向能有效吹到尖端区域。
- 升级或增加辅助冷却风扇:对于极细小的尖端,打印机自带风扇可能不够,可增设外部风扇手动对准吹风。
- 保持环境温度稳定:避免打印机处于通风口或空调直吹位置。ABS/ASA 必须使用封闭式打印机。
3. 模型设计与切片策略
- 增加圆角或倒角:用圆角替代尖锐直角,分散应力,减少热收缩翘曲。
- 改变模型摆放方向:让尖端不朝上,或让尖端区域层面积更大,有助于散热。
- 添加支撑或 Brim:增加与打印板的附着力,抵抗收缩应力。
- 同时打印多个模型:增加每层打印时间,让每个模型的尖端都有更充分的冷却时间。
- 分割模型:将细长尖端拆分成多个部件,打印后再组装。
4. 针对不同材料的特别提醒
- PLA:冷却效果显著,重点在于降低温度和速度,风扇可全速。
- PETG:冷却不能过强,否则层间粘合力下降。重点在于降低速度和使用最小层时间,风扇适度。
- ABS/ASA:极易收缩,必须封闭打印、添加 Brim、弱冷却,并降低打印速度。
五、快速排查流程
- 观察尖端变形现象,判断是卷曲、堆积还是拉丝。
- 优先开启“最小层时间”,设置 5—15 秒。
- 降低喷嘴温度 5—15°C,降低尖端打印速度至 30mm/s 以下。
- 检查冷却风扇是否正常工作,风道是否对准尖端。
- 优化回抽设置,减少拉丝和堆积。
- 若仍变形,调整模型摆放、增加圆角或使用支撑/Brim。
- 根据材料特性微调冷却和温度。
总结:3D打印模型尖端变形的本质是局部过热与冷却不足。解决思路可以概括为:给尖端足够的冷却时间,减少热量输入,分散收缩应力。在实际操作中,优先调整最小层时间和打印速度,再配合温度、冷却风扇和回抽设置,通常就能获得显著改善。结合模型设计优化和材料特例调整,尖端变形问题基本可以得到有效控制。
