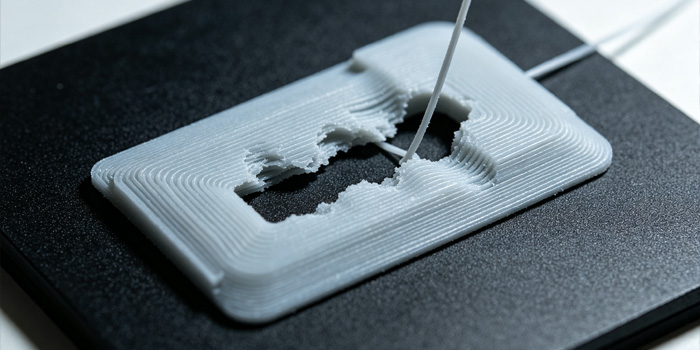
缺料断层是指FDM 3D打印过程中,由于挤出量不足或完全停止出料,导致模型中间出现一圈或多圈明显的缺口、空洞,层与层之间未能正常粘合,严重时一掰就断。它和“移层”有本质区别:缺料的表现是“墙变薄、出现缝、顶层盖不住、局部塌陷”,而移层则是模型在某高度出现整体错位或台阶。
一、先做30秒快速定位
在动手排查之前,先观察你的失败模型,判断问题的大致方向:
- 断层发生在固定高度:更像Z轴卡滞、导轨异物或Z-hop碰撞问题;
- 断层随机出现:更像挤出系统、温度波动或供料不稳;
- 伴随“咔哒咔哒”打齿声:优先怀疑喷嘴堵塞、温度偏低或回抽过大。
这个初步判断能帮你节省大量排查时间。接下来按照“切片→耗材→热端→挤出机构”的顺序逐一排查。
二、切片与参数层面排查
打印速度与体积流量匹配。 这是最常见的缺料原因。当打印速度过快,挤出速度跟不上喷头移动速度,就会导致部分位置缺料。可以用一个简单公式估算:体积流量≈线宽×层高×打印速度。例如0.45×0.2×120=10.8 mm³/s,如果你的热端稳定挤出能力只有8-10 mm³/s,高速打印时必然供料不足。建议先把速度降低20%-30%,或将层高降到0.16-0.2mm。
温度设置是否匹配材料。 温度不够时材料流动性不足,容易导致挤出不足。不同材料需要对应的温度设置,用PLA的温度去打PETG或ABS就会出现明显缺料。建议在厂商推荐温度范围内,每次提高5℃进行对比测试。高速打印时,喷嘴温度通常需要比常规速度高10-20℃。
回抽参数是否过大。 回抽距离或速度设置过大,会导致热端内被“拉空”,在回抽后的下一次挤出时出现短暂缺料。直驱机型回抽距离建议从0.6-1.2mm起步,远程(Bowden)机型从3-5mm起步,回抽速度控制在25-45mm/s。
压力提前值校准。 如果缺料只出现在模型转角处,很可能是压力提前值设置错误。压力提前控制打印机在加减速时的挤出补偿,值过小会导致转角堆料,值过大则导致加速段缺料。建议重新进行流量标定,确保工具头在变速节点挤出量均匀。
三、耗材与供料排查
耗材是否受潮。 受潮的耗材在打印时会出现“噼啪声”、气泡、拉丝增多,并伴随间歇性挤出不足。PLA建议45-50℃烘干4-6小时,PETG在55-65℃烘干,尼龙需要70-80℃并烘干更长时间。烘干后用密封盒加干燥剂存放。
料盘与走线是否顺畅。 料盘卡住、耗材缠结、走线弯折摩擦都会造成间歇性缺料,尤其在打印速度快或接近卷尾时更明显。检查线轴能否自由转动,耗材进入挤出机前的路径是否直且阻力小。
耗材线径是否均匀。 用游标卡尺在不同位置测量5-10次取平均值。正常线径为1.75mm±0.03mm,若偏差过大或椭圆度明显,会导致某些位置突然欠挤,建议更换一卷耗材验证。
四、热端与喷嘴排查
喷嘴堵塞或积碳。 这是缺料的“头号元凶”。喷嘴内部通道因长时间打印或打印含纤维耗材后容易发生部分堵塞,出料困难。可以先做一次“冷拉”,将堵塞物拔出。具体操作:加热到打印温度,手动挤入清洁耗材,然后冷却到一定温度后快速拉出,带出内部杂质。冷拉无效则考虑更换喷嘴,尤其是打印过碳纤维、木料等研磨性材料后。
热蠕变。 热端散热不足时,热量向上传导使耗材在非熔融区提前软化,增大挤出阻力甚至堵塞。长时间打印更容易出现。检查热端风扇是否正常转动、风道是否堵塞、硅胶套是否完好。
温度读数偏差。 如果同样温度以前正常、现在缺料,可能是热敏电阻松动或热块受冷风直吹。提高5-10℃做对比测试,同时检查热端组件的固定情况。
五、挤出机构排查
挤出齿轮打滑。 如果挤出机发出“咔哒”声,耗材表面被“啃”出凹槽或粉末,说明齿轮打滑。清理齿轮上的碎屑,检查压紧弹簧张力是否合适,确保从动轮能配合齿轮压紧耗材。送料齿轮磨损严重时需更换。
E步校准。 如果以上都排除了但整体挤出量仍偏少,需要校准挤出机的E步。操作方法:在耗材距挤出机入口120mm处做标记,通过控制面板指令挤出100mm,测量实际移动距离。新E值=原E值×100÷实际挤出长度,写入固件后重复验证。
六、光固化打印机的缺层断层
光固化(SLA/DLP/LCD)打印机虽然原理不同,也可能出现类似断层:
- 层间固化不足:曝光时间太短或底层曝光不足,层与层之间无法有效粘结;
- 树脂槽残渣:料盘中存在未清理的固化残渣,打印时模型压到残渣导致离型膜变形,引发断层;
- 支撑不足:支撑密度过低或支撑不够粗,导致孤岛层无法正常成型。
对应的解决方向是:适当增加曝光时间,每次打印前清理树脂槽,并优化支撑参数。
七、预防措施
开启断料检测功能。 大多数现代打印机支持断料检测,在切片软件中启用“Filament Runout Detection”并勾选“Pause on Runout”,耗材用完时自动暂停,避免打完才发现缺料。长时间无人值守打印时,可将灵敏度设为“低”以减少误触发。
打印前快速验证。 打印复杂模型前,先打一个20×20mm的单壁方块,观察墙面连续性和壁厚一致性,能快速暴露缺料问题。
耗材管理与存放。 耗材拆封后尽快使用,不用的耗材放入密封盒并加干燥剂。对湿度敏感的材料(尼龙、PETG、TPU等)建议打印前主动烘干。
定期维护。 每完成一定打印量后检查喷嘴磨损情况、清理挤出齿轮、确认PTFE管与喷嘴的接口是否紧密。打印碳纤维等研磨性材料时应使用硬化钢喷嘴,防止孔径过快磨损变大导致挤出量下降。
缺料断层的排查核心思路是:先确认现象类型,再从“切片参数→耗材状态→热端出料→挤出机构”逐层排除。绝大多数情况下,降低速度、提高温度、做一次冷拉或更换喷嘴,就能解决超过80%的缺料问题。如果这些方法都试过仍无法解决,建议附上打印机型号、耗材类型、切片参数和失败照片,在社区或厂商支持渠道寻求进一步帮助。
