首层是FDM打印的“地基”——它粘不牢,后面的一切都会出问题。喷嘴一转弯把线条带跑、边角翘起、模型打了一半被刮走,甚至缠成一团“炒面”,根源大多在首层。下面按“先看现象、再调参数、最后上辅助”的顺序,把首层不粘的排查和解决思路一次讲清。
一、先判断:你的“粘不住”属于哪一种?
不同的“粘不住”指向不同的原因,对症下药才有效。
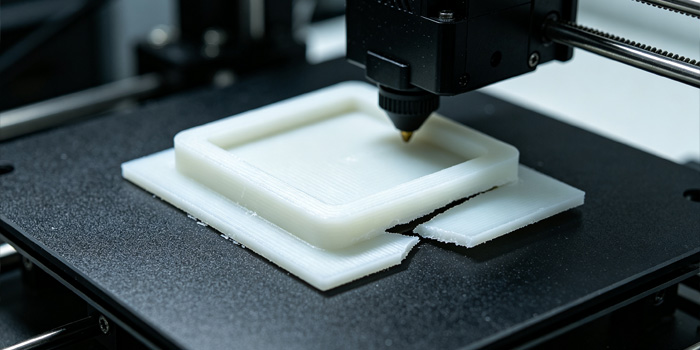
- 刚出料就卷起来:多半是喷嘴太高、温度太低、风太大。
- 能粘一会儿但边缘翘起:通常是床温不够、环境温差大,或者首层线宽不足。
- 中间粘、四角不粘:高度可能是调平问题,或者Z偏移只对中间合适。
第一步:清洁平台——被忽视的头号原因
手指上的油脂、灰尘、残留耗材,是首层附着的“天敌”。很多人调了半天参数,问题其实出在一块没洗干净的打印板上。
日常快速清洁:用75%异丙醇(IPA)擦拭打印区域。但要注意,IPA对顽固油脂的去除能力有限,不如洗洁精。
深度清洁:用温水加洗洁精充分清洗,冲净后擦干。对于PEI板,IPA是安全的清洁选择,但不要用丙酮,它会损坏PEI表面。
关键习惯:清洗后避免用手直接触摸打印区域。手指的油脂会在板面上留下肉眼看不见的“拒粘层”。
第二步:调Z偏移——让首层被“轻轻压扁”
喷嘴与平台之间的距离(Z偏移)是首层附着最核心的物理条件。太远,耗材根本没被压到板面上;太近,又会刮板、堵嘴。
判断标准:理想的首层线条应该相互贴合、表面微微发亮、没有明显缝隙。如果线条圆滚滚、可以轻易拨起,说明喷嘴偏高;如果边缘起毛、表面被刮出沟,说明喷嘴偏低。
调整方法:最佳调整时机是在首层正在打印的时候。在屏幕上进入Z偏移调节界面,以0.02–0.05mm的小步长逐步下调,观察线条变化。不要一次调太多,一个小步长可能就决定了“粘住”和“刮板”之间的差别。
如果四角总是不粘、中间却正常,说明床面网格补偿需要重建。跑一次自动调平(ABL/Mesh),再打印一张首层测试片确认效果。
第三步:温度、速度和风扇——首层的“三件套”
温度:别怕热,先把首层稳住
喷嘴温度和热床温度直接决定塑料的流动性及其对平台的“抓力”。
| 材料 | 喷嘴温度 | 热床温度 |
| PLA | 205–220℃ | 55–65℃ |
| PETG | 235–250℃ | 70–85℃ |
| ABS/ASA | 240–260℃ | 95–110℃ |
如果用的是玻璃板或光滑面板,通常需要更高床温或额外使用附着剂。
速度:首层必须慢
首层速度建议控制在15–25mm/s。慢速让耗材有足够时间在板面上铺开并贴合,速度太快会来不及粘住就被喷嘴拖走。切片软件中把首层速度单独设低,其余层可以正常速度打印。
风扇:首层关掉,至少等2–3层后再开
首层主动冷却风扇建议设为0%或10%,PLA也一样。风太大会让边缘先冷缩,直接导致翘边。等打印到第3层以上,模型结构已经稳住,再逐步拉高风扇速度。
第四步:首层线宽与层高——增加接触面积
在切片软件中,适当加大首层线宽能增加耗材与板面的接触面积,有助于粘附。常用经验:首层线宽设为喷嘴直径的120%–150%,首层层高控制在0.16–0.24mm(0.4喷嘴)。
首层高度略低于后续层,可以让耗材被更充分地“压”到板面上,形成更牢固的附着。但也不要压得太扁,否则容易出现“大象脚”,影响模型底部尺寸精度。
第五步:附着剂与辅助手段——最后的“保险”
如果以上参数都调到位了还是粘不住,或者打印的是大面积、容易翘边的模型,可以借助附着剂和切片辅助结构。
胶棒(PVA基) :最经典、最便宜的选择。涂一层薄薄的胶棒能显著提升PLA在玻璃、光滑PEI等表面的附着。对于PETG打印在光滑PEI上,胶棒反而起到“隔离层”的作用,防止PETG粘得太死难以取下。
发胶:适合玻璃平台,喷一层中等定型力的发胶即可增强附着。
Brim(裙边) :在模型底部外围打印一圈额外的线条,增加与平台的接触面积,最容易拆。大面积扁平模型或容易翘边的材料建议开启。
Raft(筏板) :在模型下方打印一层基底,适合床面条件较差或极难粘附的材料,但底面会比较粗糙。
其他容易被忽略的因素
耗材受潮:如果首层出现气泡、爆裂声,或者线条边缘粗糙、拉丝突然变严重,大概率是耗材吸水了。PLA建议烘干温度45–55℃,PETG 55–65℃,ABS 65–75℃。
环境气流:空调直吹、开窗通风、打印机旁边有人走动,都可能让首层边缘冷却不均而翘起。如果发现“一开门就翘边”,那就不是参数问题,是环境问题。给打印机加个挡风罩或封箱,能显著改善。
快速排查清单:
按以下顺序逐项检查,基本能定位90%以上的首层不粘问题:
- 清洁平台 → 温水+洗洁精,IPA快速擦拭。
- 调Z偏移 → 首层打印中逐步下调0.02–0.05mm,直到线条被轻轻压扁。
- 升温度 → 热床和喷嘴各提高5–10℃试试。
- 降首层速度 → 设到15–25mm/s。
- 关首层风扇 → 0%或10%,第3层后再开。
- 加首层线宽 → 设为喷嘴直径的120%–150%。
- 检查调平/网格 → 四角不粘时重建ABL网格。
- 上辅助 → 胶棒、发胶、Brim。
- 烘干耗材 → 有气泡或爆裂声时优先处理。
- 挡风封箱 → 排除环境气流干扰。
首层粘不住,说到底就是“塑料没有被有效地压到板面上”。从这个物理本质出发,清洁解决“板面拒粘”,Z偏移解决“压不压得到”,温度和速度解决“塑料够不够软、有没有时间粘”,风扇和附着剂则是锦上添花。把这几项逐一落实,首层就能稳稳当当地把整个模型托住。
