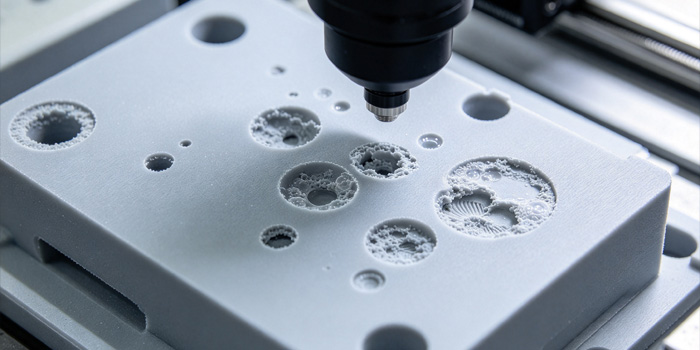
打印到最后一刻,满心期待地取下模型,却发现顶面散布着一片片小孔,能隐约看到下方的填充线,甚至像海绵一样蓬松——这是3D打印中最令人头疼的顶面缺陷之一。这类问题在切片和打印圈子里通常被称为 “枕形效应” (Pillowing),其本质是顶层线条在缺乏足够支撑的情况下“桥接”失败,导致材料下垂、塌陷,最终在表面留下孔洞和凹陷。
解决这个问题的关键在于理解一个核心逻辑:顶层不是凭空“盖”上去的,它需要下方的填充提供足够密集的支撑,同时自身要有足够的厚度来完成“封顶” 。围绕这个逻辑,以下排错步骤按性价比从高到低排列,通常调整2-3步就能明显改善。
一、先判断你遇到的是哪一种孔洞
同样是“顶部有洞”,成因可能不同。快速对号入座:
- 顶面小孔 + 能隐约看到填充线:顶层太少或太薄,或者填充太稀,导致每根顶层线条需要跨越的跨度太大。
- 顶面发虚、像海绵一样蓬松:冷却或温度设置不当,顶层线条之间粘不住,或者挤出量不稳定。
- 只有某个角落或某一侧更严重:风道不均、床面不平或局部欠挤出,属于局部性问题。
判断清楚类型之后,进入核心排查。
二、FDM打印的核心排查:顶层、填充与冷却
1. 先把“顶层厚度”算明白
这是最常见也最直接的修复点。很多人把“顶层3层”当作标准,但实际上,顶层的有效性取决于总厚度,而非层数。在0.2mm层高下,3层只有0.6mm,往往不够封住填充层的空隙。
建议顶层总厚度至少达到0.8mm。换算过来:0.2mm层高至少4层,0.28mm层高至少3层。更稳妥的起点是5-6层,或者让顶层总厚度达到层高的4-6倍。如果模型顶面面积很大、很平坦,建议直接拉到6层。
2. 填充密度和图案:顶层的“落脚点”
顶层的第一层实心层本质上是在“桥接”下方填充线之间的间隙。填充越稀,跨度越大,下垂越严重。15%是底线,20-30%对大面积顶面更安全。
图案方面,Grid(网格)和Rectilinear(直线)在大的平坦顶面下容易形成直愣愣的“沟壑” ,加重枕形效应。换成 Gyroid(螺旋二十四面体) 或蜂窝状图案,支撑分布更均匀,顶面桥接更稳定。
3. 降低顶层速度,给它时间“压实”
顶层速度过快是另一个高频原因。喷头在顶层走线时,需要足够的时间让材料粘附到填充和上一道线上,而不是被拖着走然后弹回。把顶层表面速度降到20-30mm/s,外壁速度控制在30-45mm/s。这个调整几乎零成本,效果立竿见影。
4. 顶层流量微调:+3%到+8%
在顶层单独增加皮肤流量(Top/Surface Flow),比动全局流量更精准。轻微欠挤出会直接放大顶面孔洞,给顶层流量增加3%-8% ,让线条之间更容易“挤”在一起,消除缝隙。注意不要加太多,否则会出现材料堆积和拖丝。
5. 冷却与温度:根据材料调整策略
PLA:顶层需要强冷却,风扇开到80%-100%,让线条快速固化,避免下垂。如果线条之间不融合,温度可以微调+5℃,但PLA顶面更适合“稍低温度+高风”的组合。
PETG:风扇不能开太猛,否则层间不融合。30%-60%是比较安全的区间。PETG的顶面更依赖速度和流量的配合,降温反而容易出问题。
ABS/ASA:这类材料通常为了层间强度而少开甚至不开风扇,桥接能力天然较弱。对策是更高的填充(25%以上)+更多的顶层(5-6层)+更慢的顶层速度,必要时在推荐范围内适当降低挤出温度,帮助材料更快定型。
三、切片软件中的对应设置
以常用的切片软件为例,找到这些参数的位置:
Cura:在“Shell”选项卡中调整“Top Layers”;在“Infill”选项卡中调整“Infill Density”和“Infill Pattern”。Cura还提供“Ironing”(熨烫)功能,可以在顶层用喷嘴无挤出地“熨”一遍,闭合微小孔洞,但它属于最后一步的锦上添花,不能替代前面的基础修复。
PrusaSlicer / OrcaSlicer:在“Layers and Perimeters”中设置“Top solid layers”;填充图案和密度在“Infill”中调整。PrusaSlicer的“XY size compensation”如果误用可能影响顶层覆盖,注意检查是否被意外设置了正值。
一个可复制的起点参数(0.4喷嘴,0.2层高,PLA):顶层层数5,顶层线宽0.45mm,顶层速度25mm/s,顶层流量+5%,填充18%,填充图案Gyroid,风扇100%。先从这个配置打一个40×40×5mm的测试方块,每次只改一个参数,3-4次就能找到适合你机器的“甜点区”。
四、如果用的是树脂打印
树脂打印(SLA/LCD)的顶部孔洞成因与FDM不同,主要表现为类似气泡的凹陷。核心调整方向是曝光与流平:将一般层的曝光时间增加10%;把升降速度降低到40mm/min;增加抬升后的静止时间,让树脂在每层之间充分流平并释放压力。此外,打印前摇晃树脂瓶30秒到1分钟使其均匀,低温环境下预热树脂也有帮助。
五、最后的补充手段
如果以上参数都调到位了,顶面仍有微小针孔,可以尝试两个后处理或切片层面的补充手段:
- Ironing(熨烫) :让喷嘴在顶层以极低流量或无流量走一遍,用热量将微小缝隙“抹平”。Cura和PrusaSlicer都支持此功能,但前提是基础顶面已经基本平整,否则熨烫只会把问题“抹开”。
- 局部加厚:如果只有某个大跨度区域出问题,可以在切片软件中用“局部修改器”对该区域单独增加顶层厚度或填充密度,比全局调整更省时间。
顶面孔洞的修复不需要一次调完所有参数。按照“先加顶层厚度 → 再降顶层速度 → 再把填充提到15%-20% → 最后校准流量和温度”的顺序逐项排查,绝大多数情况下,前两步就能让顶面从“筛子”变成完整的平面。
