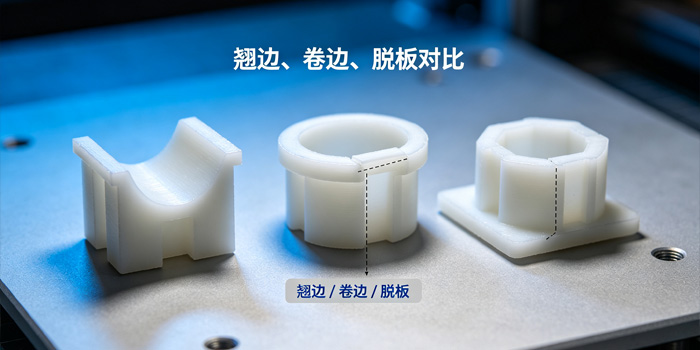
打印到一半,低头一看,模型边角悄悄离开了热床,向上卷起——这大概是FDM 3D打印中最常见也最令人沮丧的问题之一。翘边不仅让模型底面不平整,严重时喷嘴还会撞到翘起的部分,导致整个打印任务在最后一刻功亏一篑。
翘边的本质并不复杂:材料在冷却过程中收缩,而收缩产生的内应力超过了首层与打印板之间的附着力,边角就被“拉”了起来。问题的根源却可能来自多个环节——平台平整度、温度设置、冷却策略、材料特性,甚至房间里的气流。下面按从易到难的顺序,逐一排查。
第一步:确认平台调平和打印板类型
无论后续怎么调整参数,平台没调平,一切都是徒劳。如果平台存在倾斜,喷嘴在某些区域离板太远,首层材料没有被适当“压”在板上,附着力从一开始就不够。建议在每次重要打印前检查首层效果:理想的线条应该是扁平、均匀、紧密贴合板面的,线条之间没有可见缝隙。
同样容易被忽略的是切片软件中的打印板类型选择。同一种材料在不同打印板上需要不同的热床温度,选错类型会导致实际温度不足。纹理PEI板因为表面有颗粒,打印机会额外下压喷嘴0.04mm来保证首层粘接;如果切片时选了其他板型,喷嘴高度就会偏高,直接削弱附着力。
第二步:调整热床温度与首层参数
热床温度是影响附着力最直接的参数。如果当前温度处于推荐范围的下限,尝试提高5–10°C往往就能明显改善。不同材料的参考范围如下:
- PLA:50–65°C
- PETG:70–85°C
- ABS:90–110°C
此外,首层速度应显著低于常规打印速度,建议降至10–20mm/s,给材料足够时间与板面贴合。首层挤出率可以适当调高至100%以上,增加材料与板面的接触面积。
第三步:控制冷却风扇——前几层是关键
冷却风扇的设置对翘边影响极大。打印开始时风扇就全速运转,会让底层材料在还没充分粘附之前就快速冷却收缩,翘边几乎必然发生。
最有效的调整是在切片软件中启用 “关闭冷却对前X层” 选项。对于大多数常见耗材(PLA、PETG、TPU),建议将前3层设为不冷却,确保这几层在相对温暖的状态下与热床建立牢固结合。如果翘边仍然存在,可以尝试增加到5层。
辅助冷却风扇(吹向模型侧面的那个)也应降低,建议调至40–50%左右,避免过度冷却。
第四步:为模型添加Brim或Raft
如果以上调整后仍然翘边,最直接的物理方案是在切片软件中启用Brim。Brim是在模型底部周围额外打印的一圈薄层,它增大了与热床的接触面积,像“锚”一样把模型边缘固定在板上。一般建议Brim宽度至少3mm。对于底面较小的高大模型,Brim的效果尤其明显。
对于翘边非常严重的情况(如大尺寸ABS件),可以使用Raft——在模型下方打印一整层厚实的底座,模型实际打印在Raft之上。Raft的代价是额外耗材和后处理时间,但成型率会大幅提升。
第五步:改善打印环境
环境温度和气流的影响常常被低估。当室温低于20°C时,即便是宽容度较高的PLA也可能出现翘边。空调出风口、开着的窗户、甚至人员走动带来的气流,都会加速模型局部冷却,导致收缩不均。
对于PETG、ABS、ASA等对温度敏感的材料,封闭式打印仓几乎是必需品。封闭环境能让模型周围保持较高的环境温度,减缓冷却速度,从根本上降低层间应力。如果没有封闭仓,至少应确保打印机远离气流源,必要时用挡板简单隔离。
第六步:根据材料特性“对症下药”
不同材料对翘边的敏感程度差异很大。按易收缩程度从高到低排列:PC → PA-CF → PA → ABS → ASA → PETG → PLA。了解手中的材料处于什么位置,有助于判断需要多大力度地调整参数。
ABS是最“挑剔”的常见材料之一。它需要110°C左右的高热床温度、封闭打印环境、关闭或极低的风扇转速,有时还需要在板面涂PVP固体胶来增强附着力。如果打印大尺寸ABS件反复失败,可以尝试降低填充率(如从40%降到15–20%),并将填充图案改为螺旋体,减少材料收缩产生的内应力。
PETG的翘曲程度介于PLA和ABS之间,热床温度保持70–85°C即可。PETG对PEI板面的附着力有时反而“太强”,可以在打印前涂一层薄薄的固体胶作为隔离层,兼顾附着与脱模。
PLA通常是最不容易翘边的,但如果出现翘边,优先检查环境温度和风扇设置,而不是急于大幅提高热床温度——PLA热床温度过高反而可能导致底部过度软化。
小结:解决翘边没有“一招鲜”,但有一个清晰的优先级:先确保平台调平正确 → 再调整热床温度和首层参数 → 控制冷却风扇 → 必要时添加Brim → 改善环境 → 根据材料微调。大多数翘边问题在前三步就能得到明显改善。如果反复尝试仍然无效,不妨换一卷耗材试试——耗材的收缩率和一致性对翘边的影响,有时候比参数调整更大。
