Z轴方向横纹是FDM 3D打印中最常见也最令人困扰的表面缺陷之一。本文系统梳理了Z轴横纹的两种主要类型——Z-Wobble(Z摆动)与Z-Banding(Z带)的区分方法,从机械传动、挤出系统、切片参数三个维度分析成因,并提供一套按优先级排列的排查与修复流程,帮助读者从根本上定位问题并彻底消除横纹。
一、认识横纹:Z-Wobble与Z-Banding的本质区别
很多人把所有Z轴方向的水平纹理统称为“Z带”或“Z摆动”,但这两种缺陷的成因和表现截然不同,混淆二者会导致排查方向错误。
Z-Wobble(Z摆动) 表现为模型外壁出现规律的、周期性的波浪状偏移,纹路间距与丝杠旋转周期高度吻合。其根本原因是Z轴丝杠非同心旋转,导致打印头或龙门架在上升过程中发生微小的左右偏移。如果你把模型拿在手里转动,会发现波浪纹在同一高度上环绕模型——这几乎可以确定是丝杠偏心问题。
Z-Banding(Z带) 则表现为水平的条带,宽度、光泽或纹理出现周期性变化,但外壁本身没有明显的左右摆动。成因更加多样,可能来自Z轴机械运动不均匀,也可能来自挤出量波动、温度不稳定或冷却变化。
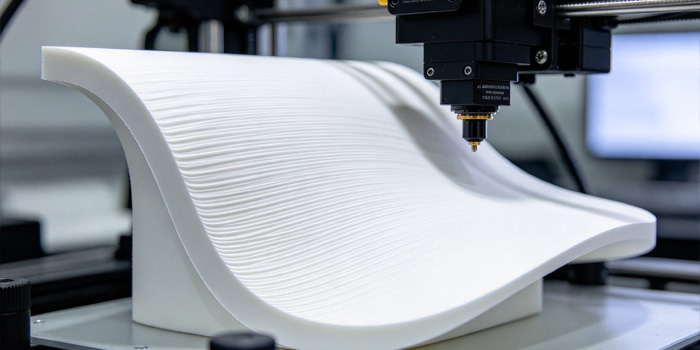
一个简明的判断方法:纹路间距固定且与丝杠导程匹配,偏向机械问题;纹路随机或仅在特定高度出现,优先排查挤出和温度。如果纹路只出现在尖锐拐角后方,那更可能是振纹(Ringing),属于XY方向的共振问题,而非Z轴横纹。
诊断建议:打印一个高80–120mm的简单圆柱或方柱测试件,使用2–3层外壁,保持耗材和切片参数一致,以便纵向对比横纹的规律性。
二、机械传动系统:横纹的头号嫌疑
2.1 丝杠弯曲或偏心
丝杠是Z轴运动的“脊梁”。一旦丝杠存在弯曲,每旋转一周就会把这种偏差传递到打印头或平台上,形成间距等于丝杠导程的规律性横纹。检测方法很简单:拆下丝杠放在平坦桌面上滚动,任何弯曲都会在滚动中暴露出来。如果丝杠弯曲,没有修复的余地,只能更换同规格丝杠。
2.2 丝杠与联轴器对中不良
即使丝杠本身是直的,如果丝杠未与步进电机轴精确对中,也会产生偏心旋转。检查方法是松开联轴器,将丝杠从中提起,再让其自然落入联轴器,观察落点是否居中。常见的Ender 3机型中,丝杠常偏向联轴器后方,可以通过在步进电机安装座处加垫片来修正。如果偏移方向不固定,可以考虑更换为Spider联轴器,它能在一定程度内补偿对中偏差。
2.3 丝杠清洁与润滑不足
灰尘、旧油脂和金属碎屑的堆积会导致丝杠运动卡滞,产生不规律的层纹。维护流程:先用异丙醇清洁丝杠螺纹,然后涂抹白色锂基脂或专用润滑脂,手动上下移动Z轴数次使油脂均匀分布。这一步看似简单,但许多横纹问题确实可以通过彻底清洁和重新润滑来解决。
2.4 黄铜螺母与Z轴支架装配应力
黄铜螺母与丝杠之间的干涉是规律性层纹的常见来源。装配时应确保螺母与丝杠同心,螺母安装座不能把螺母“锁死”。Creality官方的建议是:松开固定Z轴电机或黄铜螺母的螺丝,让Z轴空跑几个完整行程以消除装配应力,然后在中间位置重新锁紧。
2.5 框架螺栓松动与皮带张力
打印机框架的螺栓在长期震动中会逐渐松动,导致龙门架在打印过程中发生微小摆动。建议逐颗检查和紧固所有框架螺栓。如果你的打印机使用双Z丝杠同步带驱动,同步带过松会导致两侧运动不同步,进而引发横纹。皮带应紧贴皮带轮不打滑,同时保留一定的弹性弯曲量。
三、挤出系统:容易被忽视的横纹源头
3.1 E步校准与流量校准
E步(E-steps)设置不准确会导致挤出量系统性偏大或偏小,放大所有表面缺陷。校准方法:标记距挤出机入口100mm处的耗材,指令挤出100mm,测量实际挤出长度,按比例修正E步值。完成E步校准后,再进行单壁流量校准,将实际壁厚对齐切片器设定的线宽。
3.2 喷嘴温度波动
温度波动对挤出量的影响常被低估。喷嘴温度波动超过±5°C就会显著改变材料流动性,导致层间挤出宽度不均。建议执行PID调校以稳定温度控制,打印时通过屏幕实时监控温度曲线,确认波动范围在±2°C以内。
3.3 耗材直径一致性
劣质耗材的直径公差可能达到±0.05mm甚至更大,而标准耗材应控制在±0.03mm以内。直径的细微变化会直接改变单位时间内的挤出体积,在模型表面形成随机的横纹。如果你怀疑耗材问题,用卡尺在不同位置测量10–20个点的直径,偏差过大时应更换耗材。在切片器中输入实测平均直径也是一种补偿手段。
四、切片参数与Z-hop
层高选择需要与打印机的Z轴步进分辨率匹配。如果层高不是Z轴最小步进距离的整数倍,某些层会比其他层更厚,形成条纹状效果。许多打印机存在“魔术层高”序列(如0.16mm、0.20mm、0.24mm),使用这些层高可以最大限度减少Z带。
Z-hop是导致层鼓包的一个隐性原因。在单丝杠打印机上,Z-hop的抬升和下降往往不对称——抬升0.2mm实际可能只抬了0.19mm,而下降是完整的0.2mm,导致该层被轻微压扁,形成周期性的鼓包。如果你的横纹表现为周期性“鼓包”而非“凹槽”,优先尝试关闭Z-hop,并在切片器中启用“避开打印件时回缩”来防止喷嘴刮蹭。
此外,外墙打印速度建议控制在25–40mm/s,并适当降低加速度,以减少挤出波动对表面质量的放大效应。
五、分步排查清单
按照“先简单后复杂、先验证后拆机”的原则,建议按以下顺序排查:
第一步:确认症状类型。 打印一个简单高柱测试件,观察横纹是否规律重复。规律性纹路→重点排查机械;随机纹路→重点排查挤出和温度。
第二步:紧固与清洁。 紧固所有框架螺栓,清洁并润滑丝杠,检查同步带张力。这一步耗时短,解决率高。
第三步:校准挤出系统。 依次完成E步校准和单壁流量校准,执行PID调校稳定喷嘴温度。
第四步:检查丝杠与联轴器。 拆下丝杠确认是否弯曲,检查丝杠落入联轴器的对中情况。发现问题后更换丝杠、加垫片或换用Spider联轴器。
第五步:调整切片参数。 使用与Z轴分辨率匹配的层高,关闭Z-hop,降低外墙速度和加速度。
消除Z轴横纹的核心思路是先诊断类型,再分步定位。Z-Wobble几乎总是机械问题,Z-Banding则需要同时考虑机械和挤出两个维度。实践中,超过半数的横纹问题可以通过紧固螺栓、清洁润滑丝杠、校准E步和关闭Z-hop这四项操作显著改善。如果完成以上排查后横纹仍然存在,则可能需要考虑更换丝杠或升级为双Z轴结构。
