将3D打印线材从一个线轴重新缠绕到另一个线轴,是许多用户在实际操作中都会遇到的需求——原装线轴与打印机不兼容、线材缠绕混乱需要整理、或是想将大卷分装为小卷。然而,这一看似简单的操作却常常引发令人困扰的结果:整卷线材在复卷后变得异常脆硬,严重时甚至断裂成数百根短段。有用户将一卷存放7年的PLA线材复卷后过夜,次日发现整卷耗材“碎成了几百根短面条”。更隐蔽的情况是,线材表面看似完好,但在后续打印过程中频繁断裂,导致打印失败。线材制造商在复卷后的产品中发现了“数千条微裂纹”,尤其在缠绕于线轴中心区域的部分最为密集。
这一问题的根源,需要从线材的制造方式和高分子材料的物理特性说起。
一、断裂的成因分析
1. 曲率记忆与应力错位
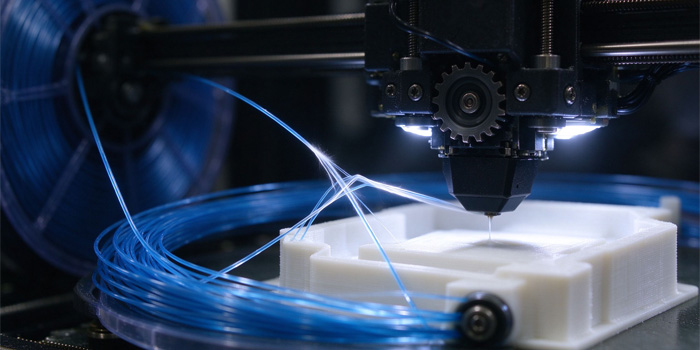
3D打印线材在挤出成型后直接缠绕到线轴上冷却定型,线材的每一段都在这个过程中“记住”了它所处位置的曲率。线轴内圈线材被绷得紧、弯曲半径小,外圈线材相对松弛、弯曲半径大。复卷操作恰恰打破了这种状态:原来处于内圈、曲率最大的线材被转移到新线轴的外圈,被强行掰向更大的弯曲半径;原来外圈的线材则被压入内圈,被迫承受更小的弯曲半径。每一段线材都被弯向了与它“记忆”相反的方向,由此在材料内部引入了额外的应变。
如果只复卷一次就结束操作,整卷线材将长期处于这种应力错位的状态。对于存放时间较长的线材而言,问题更为严重——材料在储存过程中已因吸湿而发生缓慢水解,此时再施加反向弯曲,相当于在成千上万段线材上同时制造微裂纹。这些裂纹初期未必可见,但在温度波动或后续打印的拉力作用下会迅速扩展,最终导致连锁断裂。
2. 材料吸湿与脆化
3D打印线材中的高分子材料普遍具有吸湿性,其中PLA、尼龙(PA)尤为突出。当线材吸收了环境中的水分后,水分子会渗入聚合物分子链之间,削弱分子间作用力。研究表明,PLA线材在室温湿度条件下暴露3个月后,拉伸强度可下降24%至36%。受潮的线材在复卷时,其抵抗弯曲变形的能力显著降低,更容易在应力集中处产生裂纹。
材料的种类也影响断裂风险。PLA和ABS等标准热塑性塑料相对容易处理,但含有添加剂和填料的复合材料(如碳纤维增强线材)会因填料导致的基体连续性降低而变脆,在复卷和退卷过程中更易断裂。
3. 复卷工艺参数不当
复卷过程中的张力和速度控制是另一个关键变量。张力过大,线材被过度拉伸,可能超出其弹性极限而产生永久变形甚至断裂;张力过小,线材缠绕松散,层间容易交叉嵌入,在后续退卷时形成局部应力集中。复卷速度过快同样危险——快速卷绕使线材承受动态冲击载荷,对于已经脆化的材料而言,这种冲击往往是断裂的直接触发因素。
二、系统性解决方案
1. 复卷前:烘干处理
复卷操作前对线材进行烘干,是降低断裂风险最直接有效的措施。烘干可以去除材料中吸收的水分,恢复其力学性能,降低脆性。根据线材类型,推荐以下烘干参数:
- PLA系列:50℃,4–6小时
- PETG系列:60–65℃,4–6小时
- ABS系列:60–65℃,4–6小时
- PA系列:60–65℃,6–8小时
- PA-CF系列:70℃,6–8小时
烘干应使用专用的线材烘干箱或恒温烤箱,避免温度过高导致线材软化变形。
2. 复卷策略:双重复卷法
针对曲率记忆错位这一根本问题,最有效的对策是 “绕两次” 。具体操作是:先将线材从原线轴复卷到中间线轴(第一次复卷),再从中线轴复卷到目标线轴(第二次复卷)。两次复卷后,线材经历了一次“反向掰”再“倒回原方向”的过程,原有的曲率记忆被逐步释放,线材的应力状态与新的缠绕形态重新对齐。对于存放时间较长的线材,双重复卷几乎是必要的步骤——仅复卷一次的材料在断裂风险上远高于复卷两次。
3. 热处理辅助应力释放
如果只进行一次复卷,可以在复卷完成后立即将线轴放入65℃的烘干箱中热处理一段时间。这一温度使材料短暂达到或接近玻璃化转变温度(Tg),分子链获得足够的活动能力,内部残余应力得以自行释放。热处理结束后应让线轴在干燥环境中自然冷却,使新的形态稳定下来。需要注意的是,热处理的温度和时间应根据具体材料调整,过度加热可能导致线材软化变形。
4. 复卷过程的工艺控制
在设备层面,应确保复卷装置具备以下能力:
张力控制。理想的复卷张力应保持在材料弹性范围内,使线材既不松弛也不过度拉伸。采用恒张力控制算法可将张力精度提升至±3%,有效避免因张力波动导致的断裂。实际操作中,张力应随线径和材料类型进行调整,柔性材料应使用更低的张力。
速度管理。复卷速度不宜过快。对于已经干燥但可能仍有一定脆性的材料,建议以低速启动,逐步提速至可控范围,全程保持匀速。全自动绕线系统通常提供低速(约1.5转/分)、常规(约5转/分)和高速(约20转/分)多档速度选择,初次复卷或处理老旧线材时应选择低速档。
排线均匀性。线材在目标线轴上的分布应均匀平整,避免局部堆叠或空隙。排线不均会导致层间压力差异,在退卷时引发张力突变。导向机构的顺畅运行和排线误差控制在0.1mm以内,是保证绕卷质量的关键。
5. 线径与质量检查
复卷前应对线材的线径均匀性进行检查。线径偏差过大的线材(波动超过±0.1mm)在复卷过程中容易在粗段和细段的过渡区域产生应力集中。如发现线材表面已有可见裂纹或明显脆化(弯折时发出脆响或直接断裂),应评估是否值得继续复卷——强行操作可能只是将一根连续线材变成一堆碎片。
6. 存储条件的改善
断裂问题的预防不应止于复卷操作本身。复卷完成后的线材应存储在湿度受控的环境中,配合干燥剂使用。PLA线材在潮湿房间中放置一年即可能变脆,在送丝时折断。对于已开封的线材,长期存储时应使用密封容器并定期更换干燥剂,或在存储环境中配置温湿度控制系统。
总结:3D打印线材二次复卷断裂的本质,是高分子材料的“曲率记忆”与复卷操作引入的应力错位之间的矛盾。理解这一机理后,解决思路便清晰起来:复卷前充分烘干以恢复材料韧性,复卷时通过双重绕线或热处理释放应力,同时配合合理的张力、速度和排线控制。对于价值较高或已存放较久的线材,这些措施的综合运用可以显著降低断裂风险;而对于已经严重脆化的材料,则需要权衡复卷成本与更换新耗材之间的选择。
