打印一个带屋檐的建筑模型,悬垂边缘却像融化的蜡烛一样往下滴;打印带窗口的盒子,窗口上方本该平直的横梁却塌成一道弧线——这就是FDM 3D打印中令人头疼的“悬垂搭桥塌料”。它不是单一参数的问题,而是冷却、速度、挤出量、路径规划共同作用的结果。本文从根因出发,给出一套可落地的排查与调校方案。
一、先分清:你遇到的是悬垂还是搭桥?
两者的表现和解法有关键区别。
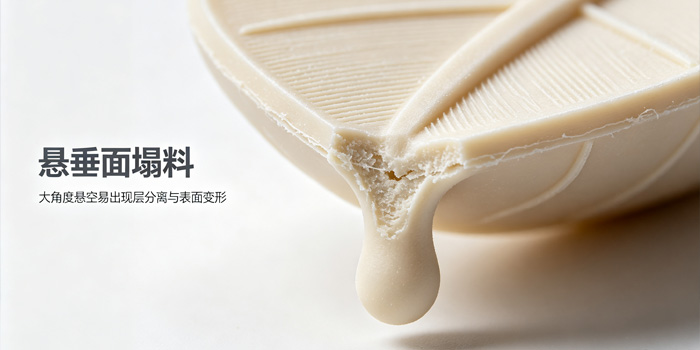
- 悬垂(Overhang)指模型逐层向外扩展的倾斜面,每一层新线条只有部分搭在下方材料上。典型表现是斜面边缘发毛、台阶感明显,严重时外轮廓像“流挂”一样垂下来。
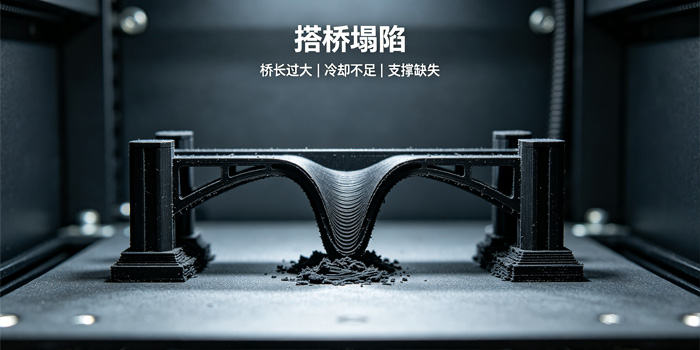
- 搭桥(Bridge)则是线条在两个支撑点之间横跨开放空间,中间完全没有下层材料承托,典型表现是桥面中间下垂成弧形,甚至断成细丝帘子。
用一句话快速判断:两端有支撑、中间空——搭桥;一层比一层往外伸——悬垂。 两者调参思路相近,但搭桥更依赖桥接专用参数和快速冷却,悬垂更依赖外墙速度控制和支撑策略。
二、为什么会出现塌料?
根本原因只有一个:挤出的熔融塑料在获得足够支撑或完成冷却定型之前,被重力拉下去了。
具体触发因素包括:
- 喷嘴温度过高:材料更软、更流动,悬空时更容易下垂
- 冷却不足:风扇风量不够或风道偏位,塑料来不及固化就要承受下一层的重量
- 速度不当:太快则线条来不及锚定两端就被拉断或甩偏;太慢则线条在空中停留过久,反而被重力拉得更严重
- 挤出量偏大:材料越多越重,下垂越明显,还容易形成“面条坠落”
- 层高过大:层与层之间的横向错位更大,每层搭在下方材料上的面积更少,悬垂稳定性下降
三、实操调校:9步排错清单
以下按“改动最小、命中率最高”的顺序排列,建议每次只改一个变量,打印小测试件对比效果。
第1步:先确认耗材状态。 如果打印时听到噼啪声、表面有气泡或明显粗糙,先烘干耗材再调参数。受潮的耗材桥接和悬垂表现会急剧恶化,此时怎么调切片参数都是白费功夫。
第2步:桥接风扇优先拉满。 搭桥对冷却的依赖最强。PLA建议桥接段风扇80%~100%;PETG可提高到60%~100%,但要注意如果层间粘结变差,可适当降回并配合略降速度或略升温来补偿。ABS/ASA不要一上来拉满,先小幅增加(20%~40%)避免开裂翘边。
第3步:桥接速度降到20~30 mm/s起步。 这是多数切片器的稳健起点。但要注意“慢不一定好”——如果线条出现粘在喷嘴上被拖走的情况,说明太慢了,需要适当提速。关键是找到“张力+冷却”的平衡点,让线条被拉紧地跨过去,而不是软塌塌地悬在空中。
第4步:桥接流量从90%~95%起步。 略微欠挤出可以减轻线条重量,减少下垂。如果桥接出现断丝或两端挂不住,再逐步加回98%~100%。
第5步:喷嘴温度在当前基础上降5~10°C。 温度低意味着材料挤出后更快变硬,抗重力能力更强。对PLA可先降10°C,PETG降5~10°C,但要观察层间粘结是否被削弱。有些切片器支持单独设置桥接温度,只改桥接层即可,不影响其他部分。
第6步:降低外墙速度10%~30%。 悬垂的成败很大程度上取决于外墙。把外墙速度从常规的60~80 mm/s降到25~40 mm/s,让悬垂线条有更多时间粘附在下方材料上。
第7步:层高从0.2 mm试降到0.16 mm。 更小的层高意味着每层横向外扩的距离更短,悬垂线有更多面积搭在下方材料上,稳定性显著提升。代价是打印时间增加,但对细节要求高的悬垂区域值得。
第8步:检查风道方向和出风效果。 如果风扇已经开到100%但桥接仍然塌,问题很可能不在风量而在风的方向——风道是否偏位、出风口是否堵塞、风是否实际吹到了喷嘴下方的打印区域,都需要逐一确认。喷嘴周围的硅胶套如果松垮挡住出风,也会显著削弱冷却效果。
第9步:判断何时该上支撑。 如果桥接跨距超过25~40 mm仍明显下垂(不同机器能力差异很大),加支撑比硬扛更省时间。悬垂角度超过60°且细节要求高时,建议用树状支撑或给模型加倒角。如果只是局部塌陷,用“支撑绘制”功能只在需要的位置加局部支撑即可。
四、材料差异:PLA和PETG不是同一套参数
不同材料的悬垂和桥接能力差异很大,照搬参数往往会翻车。
PLA 是桥接表现最好的常用材料。它的热收缩小、冷却快、刚性高,悬垂角度在良好冷却下可达50°~60°甚至更高。桥接风扇可以放心开到100%,速度可以相对快一些。
PETG 则麻烦得多。它打印温度高(230~250°C),线条保持柔软的时间更长;同时它又韧又粘,不容易像PLA那样干脆地定型。更关键的是,PETG不能承受持续满风冷却,否则层间粘结会变差。因此PETG的桥接策略是:速度稍慢(20~30 mm/s)、流量先降到80%~95%、风扇在桥接段临时提高到60%~80%但不过分。研究数据显示,PLA的临界悬垂角约20°~25°,PETG约25°~30°,都低于传统“45°规则”的认知。
ABS/ASA 需要温和冷却,桥接风扇先小幅增加即可,重点是通过降低喷嘴温度和打印速度来改善,过度冷却会导致开裂和翘边。
五、模型设计层面:从源头减少塌料风险
参数调校之外,模型本身的摆放和设计同样重要。
旋转模型是最省事的办法。 如果某个大面积悬垂总是塌,尝试把模型旋转15°~30°,让原本的大角度悬垂变成小角度斜面,或者让长距离搭桥变成短跨距。能通过旋转消除的悬垂和搭桥,比调参数省力得多。
缩短无支撑跨距。 在模型设计阶段,可以在长搭桥下方加入小拱形、加强肋或过渡台阶,把一个大跨距拆成两个小跨距,让打印机在每个小段上都有更好的锚定条件。
用测试模型建立你的参数基线。 建议先打印一个包含多档悬垂角度(40°~75°)和多档桥接长度(10/20/30/40 mm)的校准测试件,每次只改一个参数,记录结果。2~3轮测试就能收敛到适合你的机器和耗材的参数组合,比盲目调参高效得多。
总结:
悬垂搭桥塌料的解决逻辑可以浓缩为一句话:让材料在悬空时尽快变硬,让线条以最少的材料、最短的路径、最稳的方式跨过去。
优先级顺序是:先确认耗材干燥 → 桥接风扇拉高 → 桥接速度降到20~30 mm/s → 桥接流量降到90%~95% → 喷嘴温度降5~10°C → 外墙速度降10%~30% → 层高适当降低 → 必要时旋转模型或加局部支撑。每一步只改一个变量,用测试件验证后再进入下一步,通常三到四轮就能看到明显改善。
