3D打印模型表面光泽不一致,通常是由打印速度变化导致的,这在FDM(熔融沉积)打印中尤其常见,光固化(SLA)打印也可能因类似原因出现此问题。核心在于让材料在挤出或固化过程中的状态保持稳定。
🔍 根本原因:为什么会出现光泽差异?
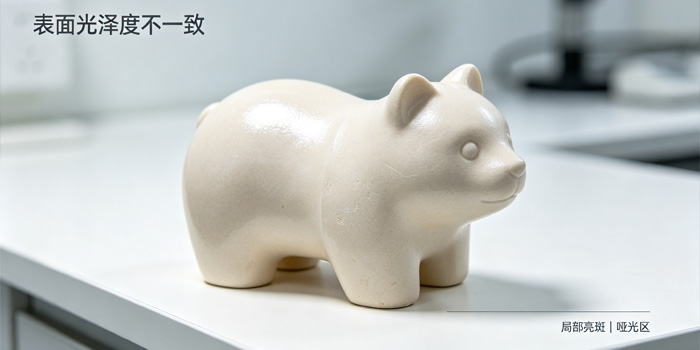
光泽度不一致的根本原因,是打印过程中材料冷却和流动状态的变化,导致光线在表面的反射方式不同。
对于FDM打印,当打印速度、温度或冷却条件发生变化时,塑料的分子排列和表面微观结构会改变。速度越快,材料在热端内停留时间越短,熔融不充分,表面倾向于哑光;速度越慢,材料受热更充分,表面则更倾向于光亮。
最明显的差异通常出现在悬垂区域(为冷却而自动降速)和模型顶部小面积区域(因“最短层时间”限制而降速)。这种效应在丝绸PLA(Silk PLA) 或PETG等本身光泽度较高的材料上会格外明显。
🛠️ 针对性解决方案(FDM为主)
解决思路是尽量减少打印过程中外壁速度的剧烈变化。
1. 调整切片软件的速度设置
- 统一外壁速度:在切片软件中,将“外壁速度(Outer Wall Speed)”设定为一个接近速度预览图中最慢区域的数值,以减少整体速度差异。
- 禁用自动降速功能:关闭“悬垂降速(Slow down for overhangs)”和“为更好冷却而降速(Slow printing down for better layer cooling)”等选项。这些功能虽能改善局部质量,但代价就是破坏光泽一致性。对于悬垂部分,可以改用支撑结构来保证质量。
- 启用一致性模式:部分新版切片软件(如PrusaSlicer)提供了“一致表面(consistent surface)”等选项,它会优先降低填充等非可见区域的速度,以尽量维持外壁的恒定速度。
2. 调整层高与温度
- 增加层高:如果当前使用极低的层高(如0.08mm),可以尝试增加到0.16mm或0.20mm。较低的层高在高速打印时,会因剪切力导致表面出现“鱼鳞”状纹理,加剧光泽不均。
- 优化温度:在调整速度后,可以尝试小幅提高打印温度5-10°C,以改善材料的流动性,使其在高速下也能更好地熔融和铺展。
💡 针对光固化(SLA/DLP)打印的思路
光固化打印的光泽不一致,通常与打印方向、后固化均匀性有关。
- 优化打印方向:调整模型摆放角度,尽量减少大面积的支撑接触点,并让关键表面避免形成明显的“台阶效应”。
- 确保彻底且均匀的清洗与后固化:清洗不彻底(残留树脂)或后固化时光照不均匀,都会导致表面发粘或光泽度不一。确保在IPA中彻底清洗,并使用转盘式后固化设备让模型各面受光均匀。
✨ 终极方案:后处理统一光泽
如果参数调整无法完全解决问题,后处理是获得一致光泽度的可靠方法。
- 打磨与抛光:从低目数砂纸(如400目)开始,逐步换用高目数(如2000目以上),进行湿磨,可以有效统一表面光泽。
- 蒸汽平滑:适用于ABS、PVB等材料。利用化学蒸汽使表面层熔化流动,能获得极其光滑、光泽一致的效果。
- 喷涂清漆/涂层:在模型表面喷涂一层哑光或亮光清漆,可以覆盖所有微观差异,获得完全均匀的光泽。这也是最简单有效的方法之一。
📋 快速排查清单
| 现象 | 可能原因 | 优先尝试的解决步骤 |
| 模型下半部亮,上半部哑光 | 顶部因“最短层时间”而降速 | 调低外壁速度,或同时打印多个模型以缩短单层冷却时间 |
| 悬垂区域光泽明显不同 | “悬垂降速”功能被触发 | 关闭“悬垂降速”,改用支撑结构 |
| 表面出现鱼鳞状纹理且光泽不均 | 极低层高 + 高速打印 | 将层高增加到0.16mm或0.20mm,并降低打印速度 |
| 整体光泽暗淡且不均匀 | 打印速度过快(>80mm/s),熔融不充分 | 整体降低打印速度20-30%,并适当提高打印温度 |
如果你方便告诉我你使用的是哪种打印机(FDM还是光固化)、什么材料,以及光泽差异具体出现在模型的哪个部位,我可以给出更具体的参数调整建议。
